



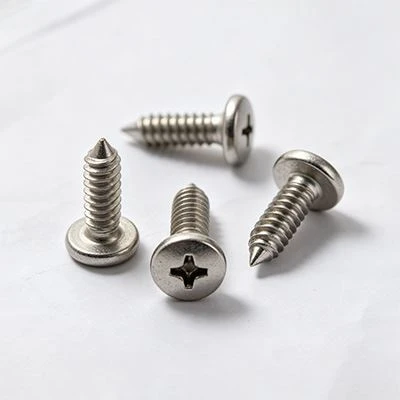

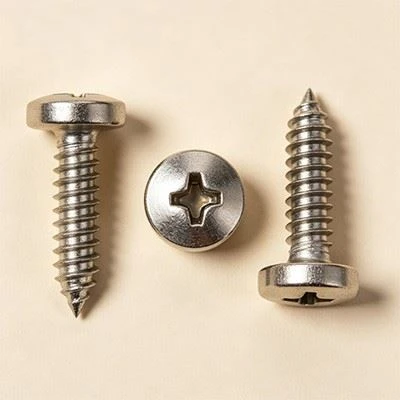
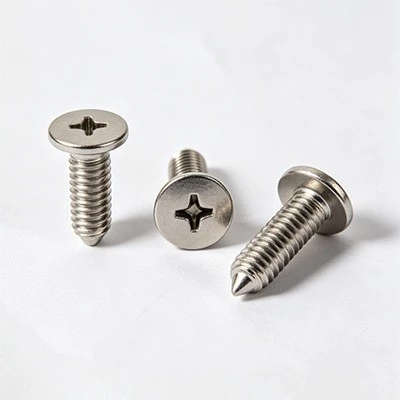
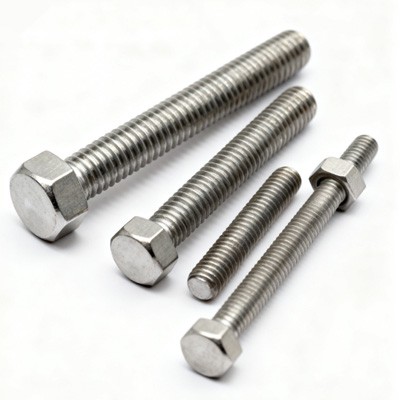
Metāla skrūves
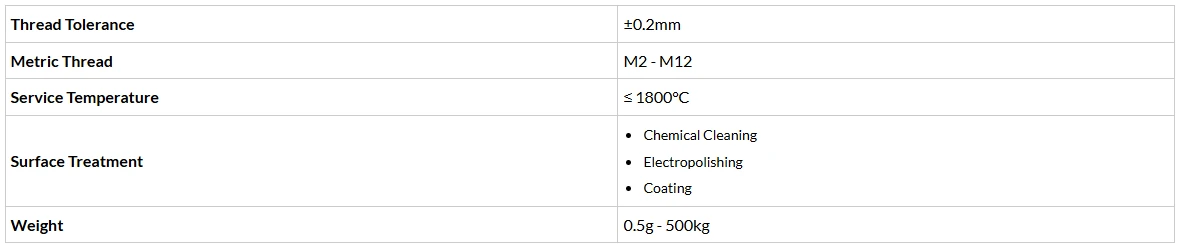
Svara diapazons: 0,5-500 kg
Izmēru pielaide: ±0,2 mm
Lūdzu, norādiet produkta specifikācijas, lai mēs varētu piedāvāt konkrētu cenu un MOQ.
Metal Stud Screws galvas ģeometrijai ir tieša ietekme uz uzstādīšanas instrumenta pielāgošanās spēju un griezes momenta pārvades efektivitāti. Tā šķērsrievas vai sešstūra rievas izmēru precizitāte nosaka uzgaļa tendenci atrauties liela ātruma pievilkšanas laikā. Saskaņā ar ISO 7049 rievu izmēra noteikumiem pašvītņojošām-iegremdētām-galvas skrūvēm, rievas dziļuma novirze jākontrolē plus vai mīnus 0,05 mm robežās. Ja PH2 bitu izmanto nepārtrauktai pievilkšanai ar ātrumu 1500 apgr./min, rievas kontaktvirsmas nodiluma ātrums ievērojami paātrinās pēc pievilkšanas skaita pārsniegšanas 5000 reižu. Griezes momenta pārvades efektivitāte pakāpeniski samazinās no sākotnējiem 95% līdz 87%. Šīs izmaiņas galvenokārt ir saistītas ar plastisko deformāciju, ko izraisa atkārtoti triecieni starp uzgaļu un rievas sienu. Noguruma testi ir parādījuši, ka tad, kad iecirtuma mala tiek deformēta par vairāk nekā 0,1 mm, izslīdēšanas iespējamība palielinās no 2% līdz 18%. Tāpēc uzgaļi ir regulāri jāmaina automatizētajā montāžas līnijā, un apkopes cikls, kad biti tiek nomainīti ik pēc 6000 pievilkšanas reizēm, tiek iestatīti, pamatojoties uz statistikas datiem, lai saglabātu griezes momenta kontroles precizitāti.
Kombinētajā savienojumā, kas iekļūst daudzslāņu plānās plāksnēs, metāla kolonnas skrūvju vītnes forma un uzgaļa urbšanas spēja tieši ietekmē daudzslāņu plākšņu necaurlaidību un lobīšanās pretestību. Saskaņā ar ISO 1478 noteikumiem par pašvītņojošo skrūvju gala struktūru, uzgaļa vadotnes konusa leņķis parasti ir 20–30 grādi. Ņemot par piemēru ST4.8 specifikāciju, ja nepieciešams caurdurt 0,8 mm cinkotas tērauda plāksnes slāni un 2,0 mm auksti formētas tērauda kolonnas slāni, skrūvei jābūt pietiekamam urbšanas gājienam, lai pēc caurduršanas dēļa pirmajā slānī sāktu vītņošanu. Pretējā gadījumā iepriekš{13}}izurbtais caurums var tikt palielināts vai dēlis var tikt atslāņots. Saskaņā ar faktiskajiem mērījumu datiem, kad uzgaļa vadotnes daļas garums ir mazāks par 40% no kopējā vītnes garuma, atstarpe starp diviem dēļiem pēc iespiešanās sasniedz vidēji 0,2 mm, kā rezultātā savienojuma stingrība samazinās par aptuveni 10%.
Optimizējot konusveida leņķi līdz 25 grādiem un pagarinot virzošo daļu līdz 50 procentiem no kopējā vītnes garuma, atstarpi var kontrolēt 0,08 mm robežās. Tajā pašā laikā skrūves gals ir aprīkots ar nelielu plakanu griešanas malu. Saskaņā ar DIN 7500 1. daļas pārbaudes metodi pašvītņojošo skrūvju urbšanas spēkam maksimālais urbšanas spēks ir aptuveni 280 ņūtonu, kas ir par aptuveni 18% mazāks nekā parastajai smailajai konstrukcijai. Tas samazina elektriskā skrūvgrieža izejas slodzi un padara skrūvi vieglāk pielāgojamu divslāņu ģipškartona un ķīļa uzstādīšanai un sendvičmetāla paneļu piestiprināšanai.
Parametrs
Zīmējuma dizains un apstiprināšana
Iegūstiet zīmējumus no klientiem vai izveidojiet zīmējumus, pamatojoties uz viņu specifikācijām vai paraugiem.
Rasējumi, izstrādājuma izejmateriāli, virsmas apstrāde un citas detaļas ir abpusēji apstiprinātas.

Cena & Pasūtījums
Sniedziet cenas piedāvājumu, apstipriniet pasūtījuma daudzumu un iekļaujiet visu attiecīgo informāciju.
Tāpat kā apmaksas nosacījumi, tirdzniecības noteikumi, iepakojuma veids utt.

Ražošana un piegāde
Izgatavojot preces, precīzi ievērojiet oriģinālos rasējumus un paraugus.
Pēc galīgās pārbaudes tas tika rūpīgi iepakots un piegādāts klientiem.


Populāri tagi: metāla tapas skrūves, Ķīnas metāla tapas skrūvju ražotāji, piegādātāji, rūpnīca
Pāri
nēNākamo
nēJums varētu patikt arī




Nosūtīt pieprasījumu