



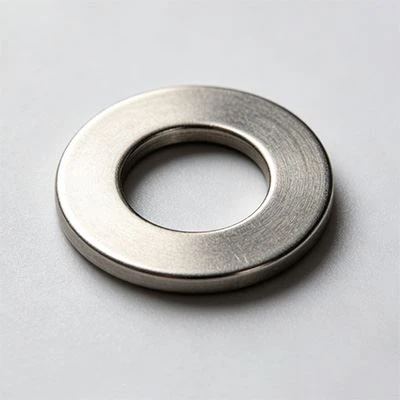

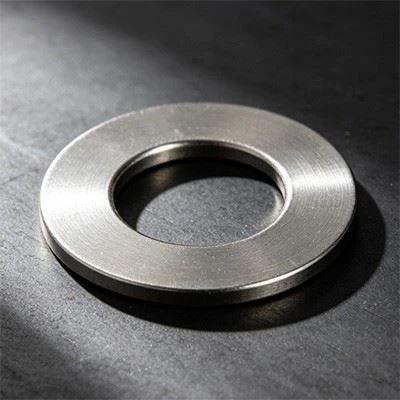
Nerūsējošā tērauda plākšņu paplāksnes
Svara diapazons: 0,5-500 kg
Izmēru pielaide: ±0,1 mm
Lūdzu, norādiet produkta specifikācijas, lai mēs varētu piedāvāt konkrētu cenu un MOQ.
Nerūsējošā tērauda plākšņu paplāksnes formēšanas process būtiski ietekmē iekšējo sprieguma sadalījumu. Liela izmēra-paplāksnes galvenokārt ražo, štancējot un noformējot, kam seko apdare. To līdzenums ir cieši saistīts ar plāksnes sākotnējo stāvokli un veidnes spraugu. Saskaņā ar ASTM E18 Rockwell cietības testu apzīmogotās plāksnes starplikas malas cietību var palielināt par aptuveni 12%, salīdzinot ar centrālo laukumu aukstā darba sacietēšanas dēļ. Kā piemēru ņemot 304 nerūsējošo tēraudu, centrālās zonas cietība ir aptuveni HRB 85, un mala var pieaugt līdz HRB 95. Lai gan šis cietības gradients uzlabo malas spiedes pretestību, tas var izraisīt arī lokālu sprieguma koncentrāciju turpmākajā lietošanā. Tāpēc pēc štancēšanas parasti tiek pievienots spriedzes mazināšanas rūdīšanas process, lai homogenizētu kopējo cietību HRB{11}} līdz 88 diapazonam. Tajā pašā laikā saskaņā ar ASTM E8 stiepes testu blīves pagarinājums pēc atkausēšanas tiek palielināts no 20% līdz 45%, kas ievērojami palielina izturību pret trausliem lūzumiem, padarot to piemērotu kalnrūpniecības iekārtu atloku savienojumiem, kas iztur triecienslodzes.
Vidēs, kas ir jutīgas pret elektroķīmisko koroziju, īpaša uzmanība jāpievērš materiālu kombinācijai un nerūsējošā tērauda plākšņu paplāksņu uzstādīšanas griezes momentam. Lietojot ar oglekļa tērauda skrūvēm, starp paplāksnēm un skrūvēm pastāv potenciāla atšķirība. Saskaņā ar ASTM G71 galvaniskās korozijas testa metodi pēc tam, kad 316L nerūsējošā tērauda paplāksnes un oglekļa tērauda skrūves ir savienotas ar imitētu jūras ūdeni, oglekļa tērauda skrūvju korozijas ātrums palielinās no 0,1 mm gadā, ja tās tiek pakļautas atsevišķi, līdz 0,5 mm gadā. Tas nozīmē, ka starp paplāksnēm ir jāpievieno izolācijas pārklājums un jāizvēlas viena un tā paša materiāla skrūves vai skrūves. Tajā pašā laikā saskaņā ar VDI 2230 berzes koeficienta mērījumu kodinātās un pasivētās nerūsējošā tērauda paplāksnes un nerūsējošā tērauda uzgriežņa atbalsta virsmas berzes koeficients ir aptuveni 0,15 līdz 0,22, kas ir ievērojami augstāks nekā cinkotās paplāksnes un oglekļa tērauda uzgriežņa berzes koeficients, kas ir no 0,14 līdz 0,04. Ja mērķa priekšslodzes spēks ir 100 kN, nepieciešamais pievilkšanas griezes moments palielinās no 300 Nm cinkotajai kombinācijai līdz 420 Nm, kas ir pieaugums par aptuveni 40%. Tāpēc, veicot uzstādīšanu uz vietas, ir jāpārkalibrē griezes momenta vērtība, pamatojoties uz izmērīto berzes koeficientu, lai izvairītos no atloka noplūdes vai skrūvju atslābšanas, ko izraisa nepietiekams priekš{19}}pievilkšanas spēks. Šis apsvērums ir ārkārtīgi svarīgs naftas platformu cauruļvadu sistēmu un ķīmisko reaktoru galviņu nostiprināšanā.
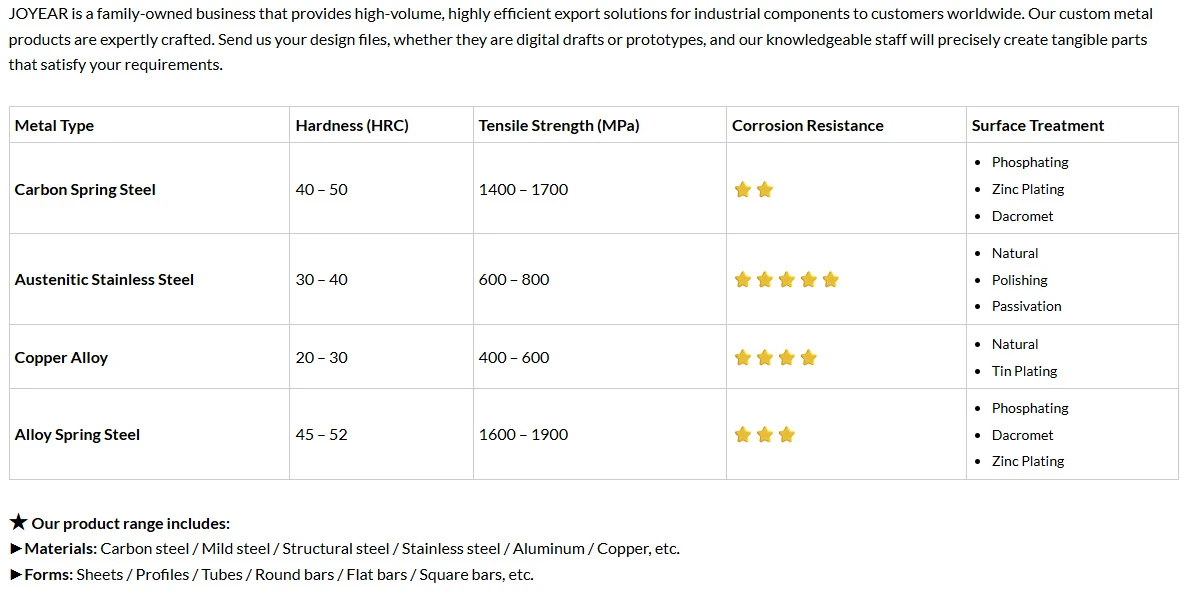
Parametri
Zīmējuma dizains un apstiprināšana
Iegūstiet rasējumus no klientiem vai izveidojiet rasējumus, pamatojoties uz viņu paraugiem vai specifikācijām.
Rasējumi, izstrādājuma izejmateriāli, virsmas apstrāde un citas detaļas ir abpusēji apstiprinātas.

Cena & Pasūtījums
Sniedziet cenas piedāvājumu, pārliecinieties, ka pasūtījuma daudzums ir precīzs, un iekļaujiet visu attiecīgo informāciju,
piemēram, apmaksas nosacījumi, tirdzniecības noteikumi, iepakojuma veids utt.

Ražošana un piegāde
Preču izgatavošanas laikā precīzi ievērojiet oriģinālos rasējumus un paraugus.
Pēc galīgās pārbaudes tas tika rūpīgi iesaiņots un piegādāts klientiem.


Populāri tagi: nerūsējošā tērauda plākšņu paplāksnes, Ķīnas nerūsējošā tērauda plākšņu paplāksnes ražotāji, piegādātāji, rūpnīca
Pāri
nēNākamo
nēJums varētu patikt arī




Nosūtīt pieprasījumu